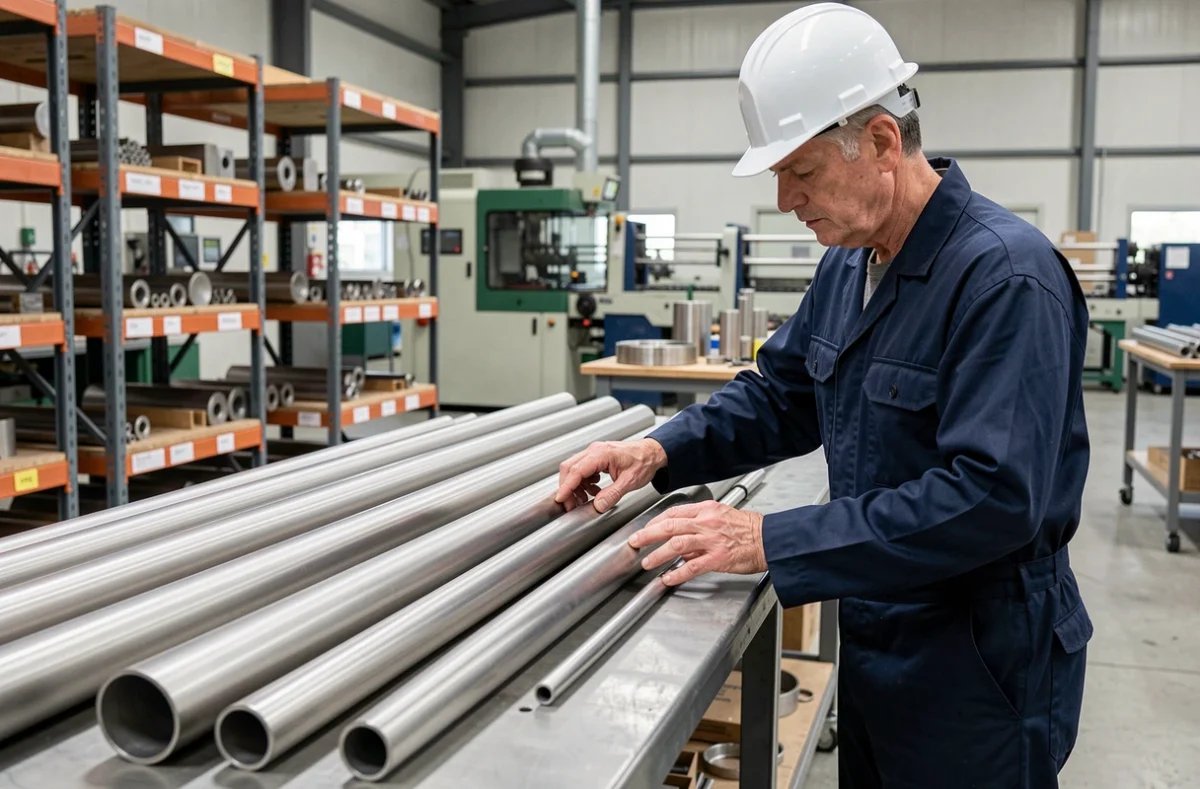
Le diamètre des tubes inox conditionne bien plus que le débit : il détermine la compatibilité avec les raccords, la pression admissible, la nettoyabilité des lignes et la conformité aux normes de procédé. Identifier le bon diamètre suppose de partir de la série dimensionnelle, pas du diamètre nominal – un DN50 en ISO 1127 n’a pas le même diamètre extérieur qu’un DN50 en DIN 11850, et les raccords ne sont pas interchangeables.
Série dimensionnelle : le vrai point de départ avant tout choix de diamètre
Trois familles de séries coexistent en Europe, et leur confusion est la source de la majorité des erreurs de spécification. Les tubes de tuyauterie industrielle suivent ISO 1127 ou EN 10217-7 : le DN50 y affiche un diamètre extérieur de 60,3 mm, identique au NPS 2 américain.
A lire aussi : L'identité du véritable Attias révélée
Les tubes sanitaires métriques suivent DIN 11850 : le DN50 y fait 53 mm, avec des épaisseurs réduites et une surface intérieure polie. Les tubes sanitaires en pouces répondent à SMS 3008 ou ASTM A270 : le 2 pouces y fait 50,8 mm.
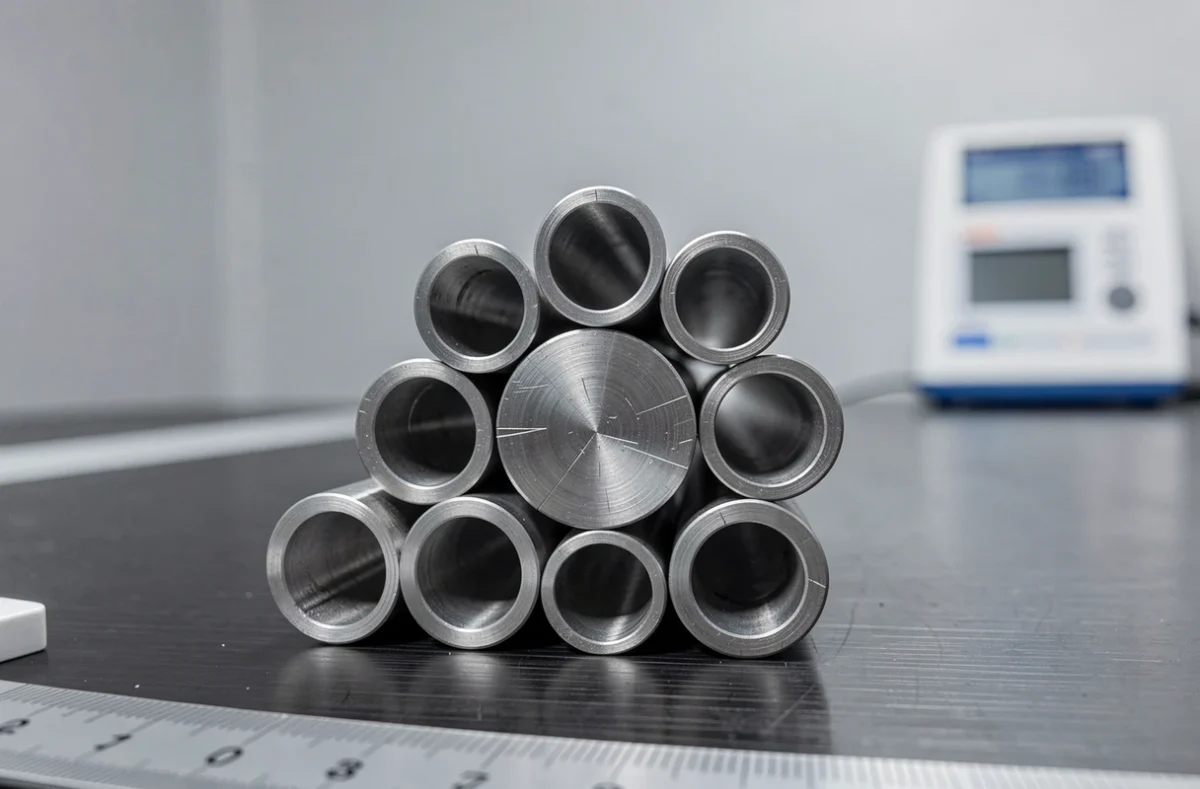
La conséquence est immédiate : mesurer le diamètre extérieur du tube existant prime sur toute autre démarche. C’est lui qui commande le choix des raccords, des brides et des joints. Partir d’un DN sans préciser la série revient à introduire une ambiguïté qui se paie au moment du montage.
A découvrir également : Caractériser l'innovation : découvrez les 3 critères essentiels
Cas particulier des tubes sanitaires : le diamètre intérieur réel
En conduite hygiénique, le diamètre nominal ne suffit pas à définir le passage intérieur. Un tube associé au DN25 en série DIN 11850 peut afficher un diamètre extérieur de 29 mm. Pour tout calcul hydraulique ou vérification de compatibilité avec des raccords à souder ou à brider, les dimensions réelles du tube (extérieur et épaisseur) doivent être vérifiées dans les tableaux de la série concernée, pas déduites du seul DN.
Diamètre, épaisseur et pression admissible : une relation à ne pas découpler
Augmenter le diamètre sans ajuster l’épaisseur dégrade mécaniquement la tenue à la pression. La pression intérieure admissible dépend du rapport entre le diamètre extérieur et l’épaisseur de paroi, selon les formules de calcul définies dans les normes de tuyauterie (EN 13480 pour les tuyauteries industrielles, ASME B31.3 pour les installations de process). Un tube grand diamètre en paroi fine peut donc se révéler moins apte à travailler en pression qu’un tube de diamètre réduit à paroi épaisse.
Le choix de l’épaisseur se fait toujours conjointement à celui du diamètre, en fonction des conditions de service : pression de calcul, température, nature du fluide et facteur de sécurité réglementaire requis par le DMED (Directive Équipements sous Pression) ou son équivalent local.
Nuance 304L ou 316L : impact sur le dimensionnement
La nuance influe sur la limite d’élasticité, donc sur les épaisseurs minimales admissibles à pression équivalente. Le 316L, qui contient entre 2 et 3 % de molybdène, offre une meilleure résistance à la corrosion par piqûres en présence de chlorures, ce qui justifie son usage en pharmacie, en chimie fine et dans les procédés alimentaires avec nettoyage aux acides.
Le 304L reste adapté aux milieux neutres : eau, air comprimé, vapeur propre, structures non soumises à des agents chlorés. Spécifier la nuance conditionne également la soudabilité du tube et le choix du métal d’apport.
Tubes inox pour procédés alimentaires : le diamètre sous contrainte CIP
Dans les lignes agroalimentaires et pharmaceutiques, le diamètre n’est pas uniquement un paramètre hydraulique. La nettoyabilité de la ligne dépend directement de la géométrie des conduites et des raccords. Les branches en cul-de-sac, les zones de rétention et les changements brusques de section créent des zones où le produit ou le liquide de nettoyage stagne, compromettant l’efficacité du nettoyage en place (CIP).
Le dimensionnement doit donc intégrer le plan de tuyauterie et la validation du nettoyage dès la phase de conception. Un diamètre sous-dimensionné en CIP produit une turbulence insuffisante pour assurer le décrassage des parois, indépendamment de la qualité de la finition intérieure. La rugosité Ra contrôlée (exigée en ASME BPE ou en EN 10357 selon les applications) complète mais ne remplace pas un diamètre correctement dimensionné pour le débit de nettoyage.
Soudure orbitale et contraintes de diamètre
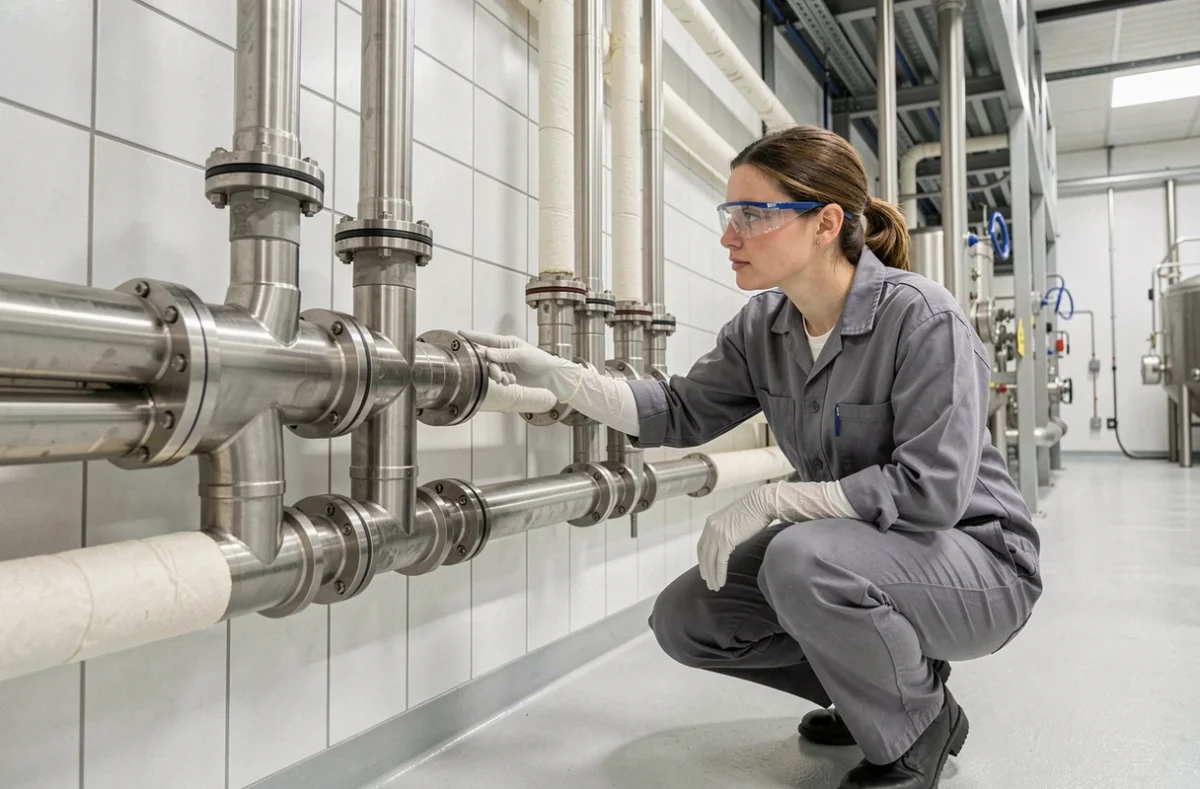
La majorité des assemblages en tuyauterie hygiénique inox recourent à la soudure orbitale TIG, qui impose ses propres contraintes sur le choix du diamètre et de l’épaisseur. Les têtes de soudage orbitales sont calibrées pour des plages de diamètres extérieurs définies.
Un tube hors série ou présentant des tolérances dimensionnelles trop larges peut rendre l’assemblage orbital impossible ou non reproductible. Les tolérances sur le diamètre extérieur et sur l’ovalisation du tube sont donc des spécifications de commande à part entière, pas des données secondaires.
Normes ASME BPE et DIN 11850 : quand le procédé dicte la série
Le choix entre les séries dimensionnelles n’est pas toujours libre. Certains secteurs imposent une norme de référence par le cahier des charges ou par la réglementation d’installation.
- ASME BPE : obligatoire pour les équipements de bioprocédés aux États-Unis, très présent dans les usines pharmaceutiques européennes construites selon des standards américains. Définit les diamètres, les épaisseurs, les états de surface (SF1 à SF6) et les raccords à ferruler. Le passage en pouces (OD en inches) est incompatible avec les raccords SMS ou DIN sans adaptateur.
- DIN 11850 / EN 10357 : série métrique européenne pour les industries alimentaires, laitières et de boissons. Les diamètres extérieurs sont définis série par série (A, B, C), avec des épaisseurs standardisées par application. La série B est la plus courante en Europe continentale pour les nouvelles installations.
- SMS 3008 : norme scandinave à l’origine, très diffusée dans l’industrie laitière. Les raccords SMS restent présents dans de nombreuses installations existantes en France ; leur identification est nécessaire avant toute extension de ligne.
Passer d’une norme à l’autre en cours de ligne impose des adaptateurs dont la nettoyabilité et la tenue à la pression doivent être vérifiées. Ce point est souvent négligé lors des extensions de lignes existantes.
Finition intérieure et rugosité : ce que le diamètre ne dit pas
La finition de surface intérieure (Ra en micromètres) est une spécification indépendante du diamètre, mais elle contraint les méthodes de polissage disponibles selon la dimension du tube. Plus le diamètre est réduit, plus l’accès pour le polissage mécanique intérieur est limité ; en dessous d’un certain diamètre, seul le polissage électrolytique (electropolishing) permet d’atteindre les rugosités exigées par les normes pharmaceutiques.
La finition Ra 0,8 µm intérieure exigée en ASME BPE ou en conditions GMP doit donc être spécifiée à la commande, avec le procédé de finition retenu, et vérifiée par certificat de rugosité joint au certificat matière 3.1. L’état de surface conditionne aussi la résistance à la corrosion en service : une surface rugueuse favorise les dépôts et l’amorçage de piqûres, particulièrement en 304L exposé à des solutions chlorées.
Le diamètre des tubes inox industriels ne se choisit pas seul : il s’inscrit dans une série dimensionnelle normée, se calcule conjointement à l’épaisseur en fonction des conditions de pression, et se valide au regard des contraintes de nettoyage, de soudage et de finition propres au procédé. Identifier la norme de référence de l’installation existante avant toute spécification reste la première action à mener.